


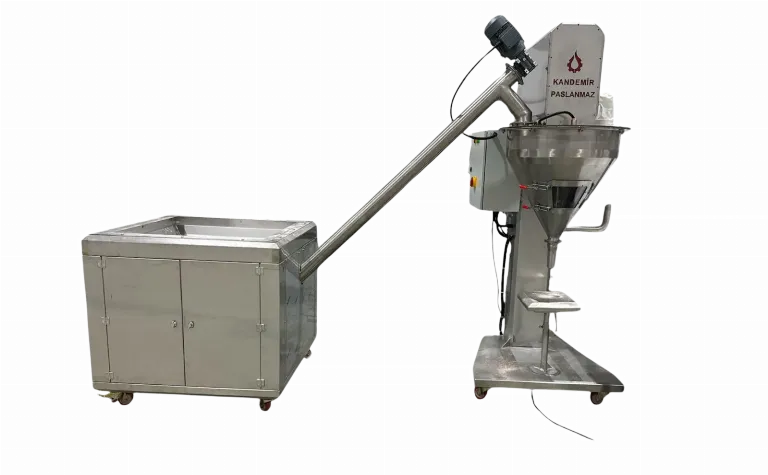
من أكثر المشكلات شيوعًا في تعبئة المساحيق أن يخرج بعض العبوات ناقص الوزن وبعضها زائد الوزن. فالتعبئة الناقصة قد تؤدي إلى شكاوى العملاء وإلى مشكلات قانونية، أما التعبئة الزائدة فتعني خسارة في المنتج في كل عبوة دون أن يلاحظها أحد. وغالبًا لا يكون سبب انحراف وزن التعبئة آلة التعبئة وحدها؛ إذ تحدد النتيجة أيضًا طبيعة المنتج وطريقة تغذية القادوس والمراحل التي تسبق التعبئة. في هذا المقال نتناول الأسباب الرئيسية التي تؤثر في وزن التعبئة في التعبئة اللولبية للمساحيق، وطرق معالجتها.
كيف تقيس آلة التعبئة اللولبية الكمية؟
في آلة التعبئة اللولبية (auger) يوضع المنتج في قادوس. ويدور لولب التعبئة الموجود أسفل القادوس عددًا محددًا من الدورات، وينقل في كل دورة حجمًا متقاربًا من المسحوق إلى العبوة. أي أن الآلة تقيس الحجم في الواقع لا الوزن. فإذا تغيّر وزن اللتر الواحد من المنتج، أي الكثافة الظاهرية، أعطى العدد نفسه من الدورات وزن تعبئة مختلفًا. ويرجع الجزء الأكبر من انحرافات وزن التعبئة إلى هذا التغيّر.
1. مستوى المنتج في القادوس
عندما يكون القادوس ممتلئًا، يضغط وزن المنتج في الأعلى على المسحوق في منطقة اللولب. ومع تفريغ القادوس يقل هذا الضغط، فيتدفق قدر أقل من المنتج في العدد نفسه من الدورات. وإذا كان القادوس يُملأ يدويًا على فترات، فإن وزن التعبئة يتبع هذه الدورة أيضًا.
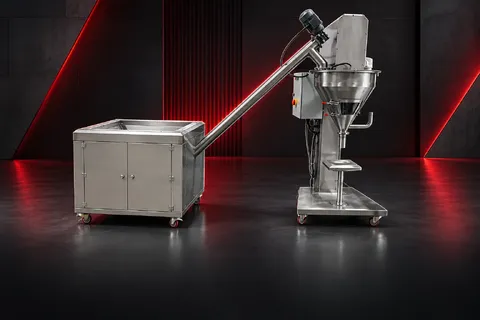
الحل: الحفاظ على مستوى ثابت في القادوس. فنظام تغذية مثل ناقل مساحيق لولبي مع قادوس يغذي قادوس التعبئة باستمرار ويمنع تذبذب المستوى.
2. تهوية المنتج وانضغاطه
المسحوق الذي فُرّغ للتو من الخلاط أو نُقل يحتوي على هواء وتكون كثافته منخفضة. ومع مرور الوقت يخرج الهواء وينضغط المسحوق. وهذا أحد أسباب الفرق بين العبوات الأولى والأخيرة من الدفعة نفسها.
الحل: ترك المنتج قبل التعبئة في ظروف متشابهة، وتغذية القادوس دون تقليب مفرط، ووزن العبوات الأولى في بداية كل وردية للتحقق من عدد الدورات.
3. المساحيق ضعيفة الانسياب والمتكتلة
المساحيق اللزجة أو الماصة للرطوبة أو المحتوية على دهون تتدفق إلى منطقة اللولب بشكل غير منتظم، وقد تُكوّن جسورًا في القادوس. وفي هذه الحالة لا يمتلئ اللولب بالكامل في بعض الدورات.
الحل: تُفضَّل لهذه المنتجات آلات التعبئة المزودة بلولب تغذية، إذ يدفع لولب التغذية داخل القادوس المنتج نحو لولب التعبئة بانتظام. كما أن ضبط رطوبة المكان وعدم ترك المنتجات الماصة للرطوبة مكشوفة يقللان من التكتل.
4. انفصال الخليط
قد ينفصل المنتج المخلوط بتجانس في أثناء انتقاله إلى آلة التعبئة. فإذا انفصلت الجسيمات الدقيقة عن الخشنة، أو المكونات المختلفة الكثافة بعضها عن بعض، تغيّر وزن كل عبوة ومحتواها معًا. ويزيد النقل والاهتزاز والإسقاط من ارتفاع كبير من هذا الانفصال.
الحل: التخطيط لنقل المنتج من الخلاط إلى آلة التعبئة بمسار قصير وارتفاع سقوط منخفض. وقد شرحنا أسباب الانفصال بالتفصيل في مقالنا عن التجانس في خلط المساحيق.
5. العبوة والمشغّل
في الآلات نصف الآلية يضع المشغّل العبوة على فوهة التعبئة. وعدم إحكام وضع الكيس على الفوهة، أو تحريكه في أثناء التعبئة، أو تناثر المسحوق حول الفوهة، كلها أمور تؤثر في وزن التعبئة.
الحل: استخدام فوهة تعبئة مناسبة للعبوة، وتدريب المشغّلين على الوضع الصحيح، وتحسين قابلية التكرار باستخدام وضع تعبئة يبدأ بمستشعر بدلًا من الدواسة.
6. القياس والمتابعة
الخطوة الأولى لتصحيح انحراف وزن التعبئة هي قياسه. فوزن العبوات على فترات محددة وتسجيل النتائج يبيّن ما إذا كان الانحراف عشوائيًا أم مرتبطًا بنمط معيّن. فمثلًا إذا ازداد الانحراف مع تفريغ القادوس فالمشكلة في التغذية، وإذا كان مختلفًا في بداية الدفعة فالمشكلة في انضغاط المنتج.
اختيار آلة التعبئة المناسبة
يبدأ ثبات وزن التعبئة باختيار آلة تناسب منتجك. فانسيابية المنتج ووزن العبوة ونوع التغليف وعدد العبوات اليومي هي ما يحدد الاختيار بين آلة نصف آلية وأخرى آلية بالكامل. يمكنك الاطلاع على آلات تعبئة المساحيق لدينا، وتحديد الطراز المناسب معنا من خلال مشاركتنا تفاصيل منتجك وعبوتك.